


07
2026-11

新增案例|小刀杆AP220-物美价廉选GX2005
【概要描述】
 加工案例1
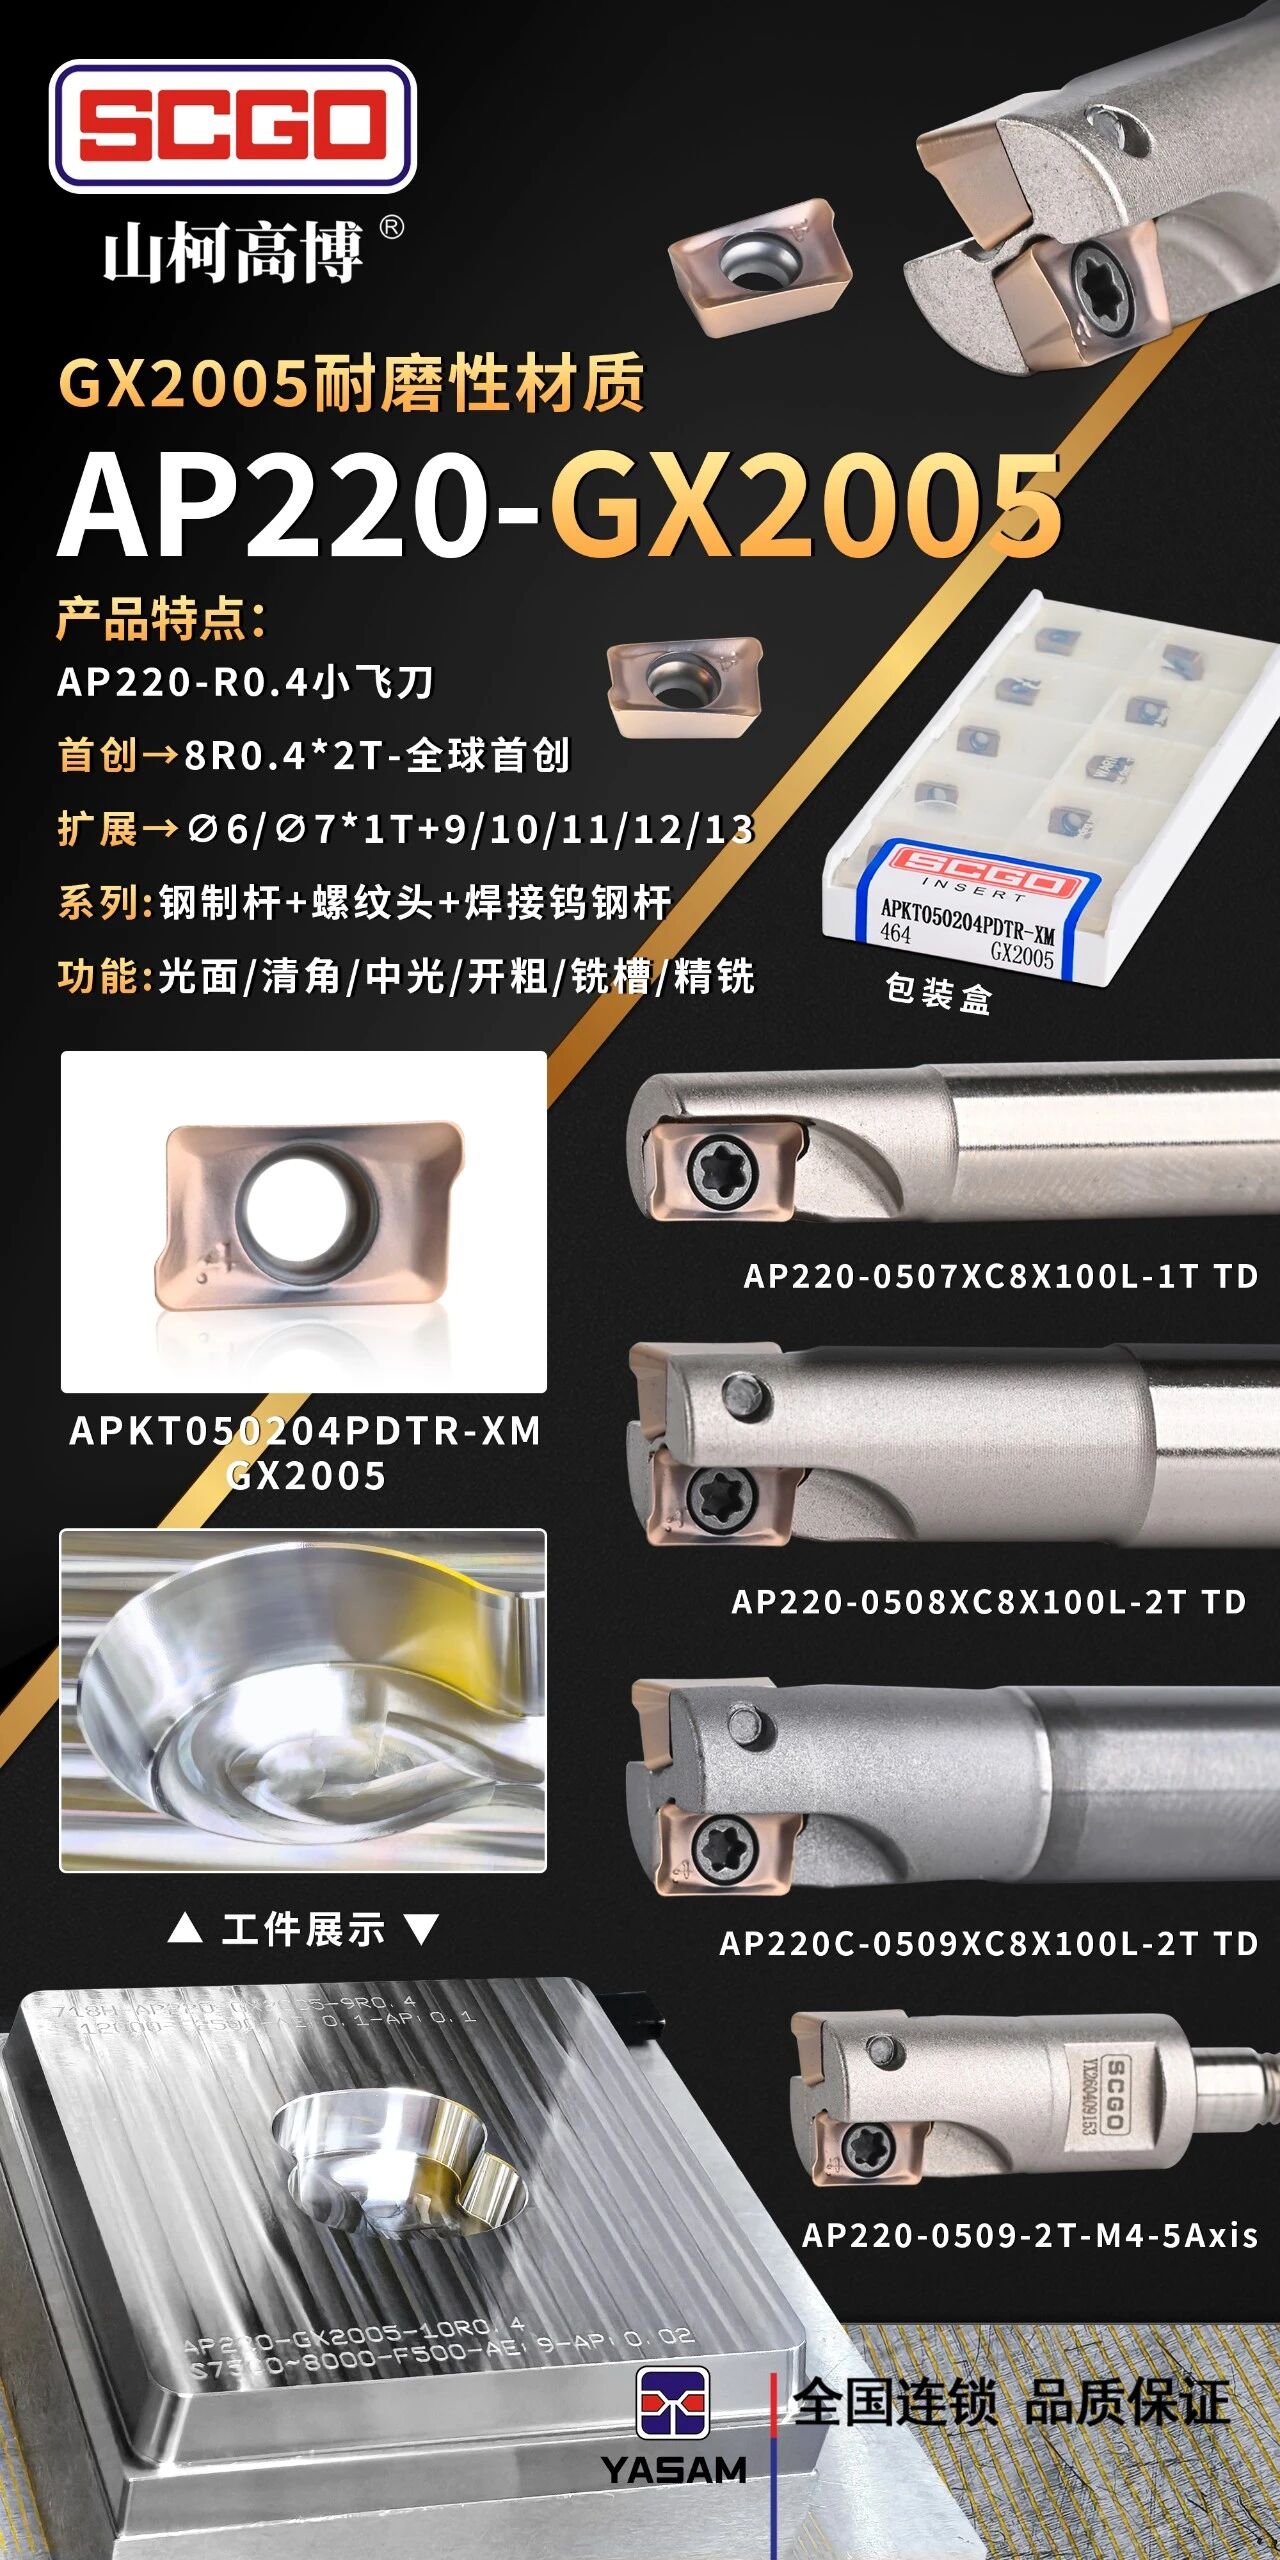
刀具型号:APKT050204PDTR-XM GX2005
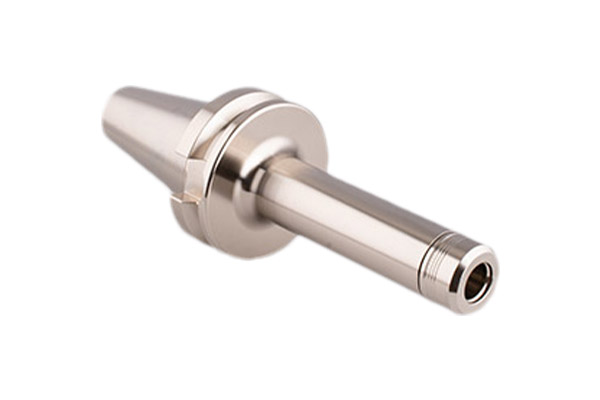
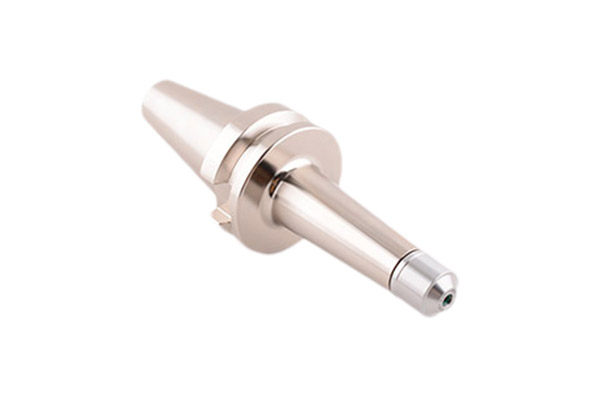
刀杆:AP220C-0509*C8*100L*2T
加工材料:S136
机床品牌:扬森
机床型号:YS-870B
刀柄型号:BT30-HSER25-90L
刀摆:0.01
转速:6000
vc=170
进给:3500
fz=0.2916
下刀量(切深ap):0.15
铣削形式:等高
铣加工时间:3.5h
刀具效果:刀尖完好
冷却方式:油冷客户
满意度:满意
客户名称:JYYX
加工案例2
刀具型号:APKT050204PDTR-XM GX2005
刀杆:AP220-0509*C8*100L*2T
材料硬度:S136热处理
机床品牌:高成
机床型号:870
刀柄型号:NBT30-SER16-60L
刀摆:0.01
转速:13000转速太高
vc=367
进给:3500
fz=0.1346
下刀量:0.15
加工时长:100分钟
刀具效果:刀尖磨损
冷却方式:切削油
客户满意度:满意
客户名:DRYX
加工案例3
刀具型号:APKT050204PDTR-XM GX2005
刀杆型号:AP220-0510*10*100L
加工材料:NAK80
材料硬度:HRC38~42
机床品牌:佳铁
机床型号:600i
最高转速:25000
刀柄型号:NBT30-HSE20-75L
刀摆:0.015
转速:6000
vc=188.4
进给:3500
fz=0.2917
下刀量(切深ap):0.15
铣削形式:面铣
加工时间: 45分钟
刀具效果: 刀粒轻微磨损
冷却方式:气冷
客户满意度:满意
加工案例4
刀片型号:APKT050204PDTR-XM
刀片材质:GX2005
加工材料:718H
材料硬度:HRC32
机床品牌:三轴
机床型号:宝峰850
最高转速:10000
刀杆型号:AP220C-0508*40*C8*100L-2T
刀柄:BT40-HSE20-100L
转速S:2800
vc=70.33
进给F:1500
fz=0.2678
切宽ae:4
切深ap(下刀量):0.05
加工时间: 19分钟 程序结束
加工方式:面铣
冷却方式:风冷
刀具效果:无磨损
客户满意度:满意,精度也有所提高
客户名称: PZX
加工案例5
刀具型号:AP220-0508*C8*100L*2T
刀粒:APKT050204PDTR-XM GX2005
加工材料:SKD11加硬
机床品牌:宝烽850
夹持方式:BT40-HSE20-100L
刀摆:0.008
转速:5000
vc=125.6
进给:1000
fz=0.1
下刀量(切深ap):0.20
铣削形式:等高
加工时间:30分钟
刀具效果:刀片完好 比GS1105磨损度好
冷却方式:风冷
客户满意度:0K
加工案例6
刀具型号:AP220-0508*C8*80L*2T
刀粒:APKT050204PDTR-XM GX2005
加工材料:718
机床品牌:京都
夹持方式:BT30-sE20-75L
刀摆:0.01
转速:8000
vc=200.96
进给:3000
fz=0.1875
下刀量(切深ap):0.15
铣削形式:等高
加工时间:90分钟
刀具效果:刀片发白
冷却方式:风冷
客户满意度:0K
客户名称:HJYX
更多案例参数参考AP220其它材质!
......
AP220主要功能→光面、清角、中光、铣槽、开粗、精光
每个功能都会有一个'使用群体'
每个使用铣刀的客户都会使用小刀片.
以“中光”举例:
“中光”是每个使用铣刀的客户都需要的
在没有AP220的情况下
客户只会使用'旧刀or新刀'进行'中光'
旧刀→没有效率
新刀→浪费成本
AP220小刀片完全胜任'中光'
直径6/7/8/9/10/11/12/13
覆盖铣刀主力规格
大胆尝试
以降低铣刀使用成本!
 东莞市山柯高数控刀具有限公司
 刘小姐 / 134 1230 2464
 邮箱: sam@yasam.cc
 广东省东莞市长安镇霄边新河路32号耀欣中心

